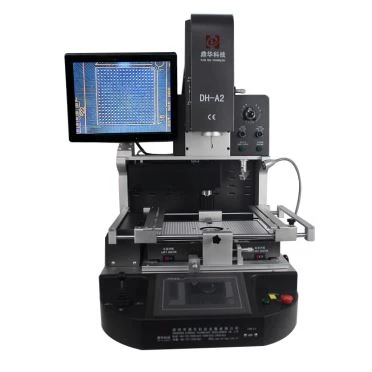
Opravárenská stanica IR6500 BGA
1. Plné IR na spájkovanie a odspájkovanie2. Externý port snímača teploty 3. Dostupná veľkosť základnej dosky: 360 * 300 mm4. Uložené teplotné profily
Popis
Opravárenská stanica IR6500 BGA
IR 6500, tiež nazývaný DH-6500, obsahuje 2 infračervené vyhrievacie zóny, 2 ks teplotných panelov a veľký pevný stôl s plošnými spojmi inštalované univerzálne prípravky pre rôzne veľkosti plošných spojov, široko používané pre mobilné telefóny, notebooky a inú elektroniku.

DH-6500 je rozdielna ľavá, pravá a zadná strana
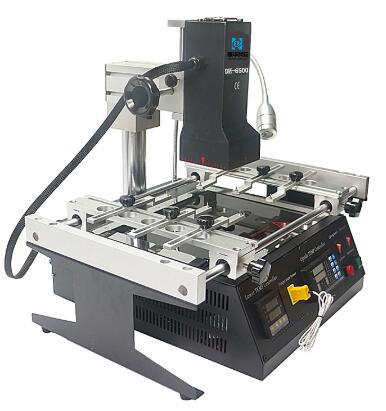
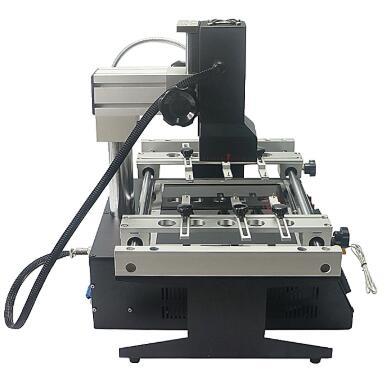

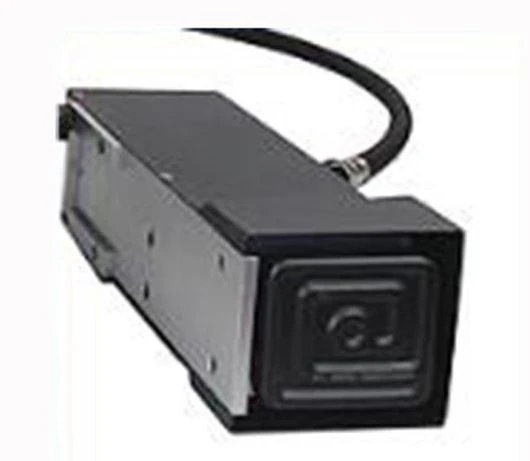
Horný IR keramický ohrev, vlnová dĺžka 2~8um, plocha ohrevu až 80*80mm, aplikácia pre Xbox, základná doska hernej konzoly a ďalšie opravy na úrovni čipu.
Univerzálne svietidlá, 6 kusov s malým zárezom a tenkým a zvýšeným kolíkom, ktoré sa dajú použiť na upevnenie nepravidelných základných dosiek na pracovnú lavicu, veľkosť DPS môže byť až 300*360 mm.
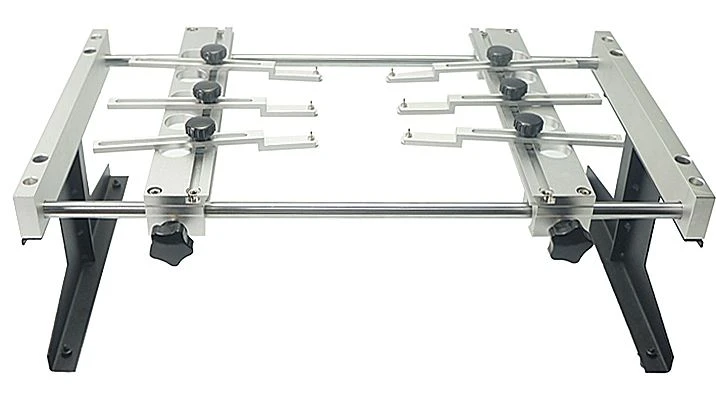
Pre základné dosky pevné, bez ohľadu na to, aká je DPS s akýmkoľvek tvarom, ktorá môže byť pripevnená a na spájkovanie
odspájkovanie

Spodná predhrievacia zóna pokrytá anti-vysokoteplotným skleneným štítom, jej vyhrievacia plocha je 200*240mm, možno na ňu použiť väčšinu základných dosiek.
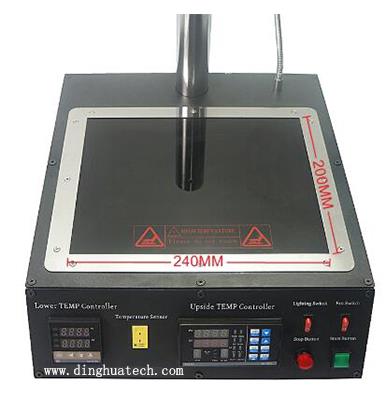
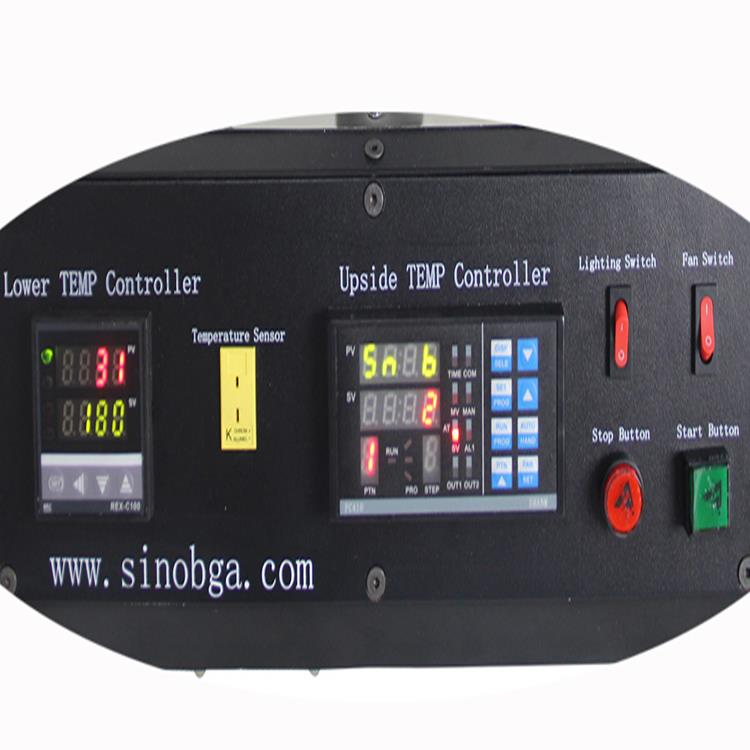
2 regulátory teploty pre nastavenie času a teploty strojov, pre každý teplotný profil je možné nastaviť 4 teplotné zóny a uložiť 10 skupín teplotných profilov.
Parametre opravárenskej stanice IR6500 BGA:
| Napájanie | 110~250V +/-10% 50/60Hz |
| Sila | 2500W |
| Vykurovacie zóny | 2 IR |
| PCB k dispozícii | 300 * 360 mm |
| Veľkosť komponentov | 2*2~78*78mm |
| Čistá hmotnosť | 16 kg |
FQA opravárenskej stanice IR6500 BGA:
Otázka: Ak potrebujem na stroji nainštalovať 110 V, je to v poriadku?
Otázka: Koľko za 50 sád?
Otázka: Môžem vedieť, ako ho používať po zakúpení?
Otázka: Môžem nakupovať priamo z vašej krajiny?
Niektoré zručnosti o opravárenskej stanici IR6500 BGA:
Nasleduje predstavenie našich hot-predajných modelov teplovzdušného typu:
Teplovzdušný ohrev teplovzdušnej BGA prepracovacej stanice je založený na princípe prenosu tepla vzduchom pomocou vysoko presných a kontrolovateľných vysokokvalitných ovládacích prvkov ohrevu na úpravu množstva vzduchu a rýchlosti vzduchu, aby sa dosiahlo rovnomerné a kontrolované vykurovanie. Dôvodom je, že teplota prechádzajúca do časti spájkovacej guľôčky BGA čipu bude mať určitý teplotný rozdiel ako výstup horúceho vzduchu. Keď nastavíme teplotu na ohrev (pretože rôzni výrobcovia majú na stroji definované rôzne teploty regulácie teploty, požiadavky na teplotu sú isté Rozdiel v tomto článku, údaje v tomto článku sa všetky používajú v modeloch Hongsheng), musíme vziať do úvahy zohľadnite vyššie uvedené prvky (povedali sme korekciu teploty) a tiež musíme pochopiť výkon cínových guľôčok pri nastavovaní rozlišovacích teplotných úsekov (špecifické Spôsob nastavenia nájdete v technickom návode výrobcu). Keď nerozumieme bodu tavenia guľôčky spájky, upravíme hlavne úsek maximálnej teploty. Najprv nastavte hodnotu (250 stupňov pre bezolovnaté a 215 stupňov pre olovo). sledovať celý proces ohrevu, kedy teplota Pri stúpaní nad 200 stupňov pozorovať proces tavenia guľôčky spájky zboku.
Ak vidíte, že gulička spájky je svetlá a gulička spájky sa topí hore a dole (môžete to vidieť aj z náplasti vedľa BGA, jemne sa jej dotknite pinzetou, ak sa dá náplasť posunúť, dokazuje to, že teplota dosiahla požadovanú hodnotu), keď je spájkovacia guľôčka čipu BGA úplne roztavená, je zrejmé, že čip BGA klesá. V tomto čase potrebujeme zaznamenať teplotu zobrazenú na prístroji alebo dotykovej obrazovke stroja a prevádzkový čas stroja a zaznamenať maximálnu teplotu roztavenej v tomto čase a urobiť záznam o dobe chodu, napr. najvyššia teplota bežala 20 sekúnd a potom k tomuto základu pridajte 10-20 sekúnd, môžete získať veľmi ideálnu teplotu!
Záver: Pri vykonávaní BGA sa spájkovacia guľôčka začne oddeľovať, keď dosiahne sekciu maximálnej teploty na N sekúnd a potrebuje iba nastaviť maximálnu teplotnú sekciu teplotnej krivky na maximálnu teplotu konštantnej teploty N + 20 sekúnd. Ďalšie postupy nájdete v parametroch teplotnej krivky poskytnutých výrobcom. Za normálnych okolností je celý proces spájkovania olova riadený približne 210 sekúnd a riadenie bez olova je riadené približne 280 sekúnd. Čas by nemal byť príliš dlhý. Ak je príliš dlhý, môže spôsobiť zbytočné poškodenie PCB aj BGA!